+86-0550-7623999
 ZAPYTANIE
pl
ZAPYTANIE
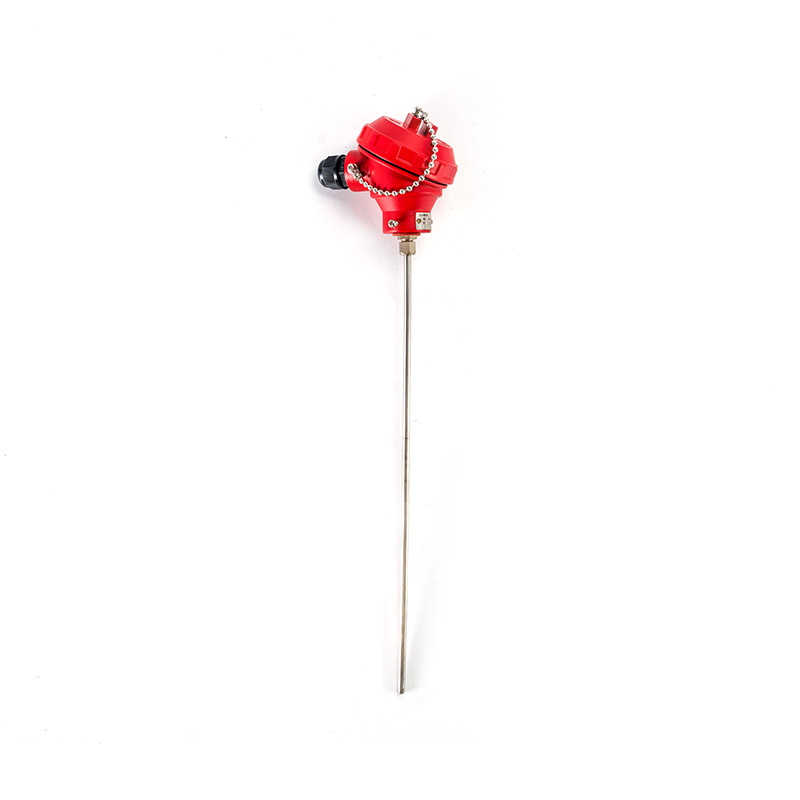 Płaszczowy czujnik rezystancyjny
Składa się z rury ochronnej ze stali nierdzewnej, proszku izolacyjnego z tlenku magnezu, kombinac...
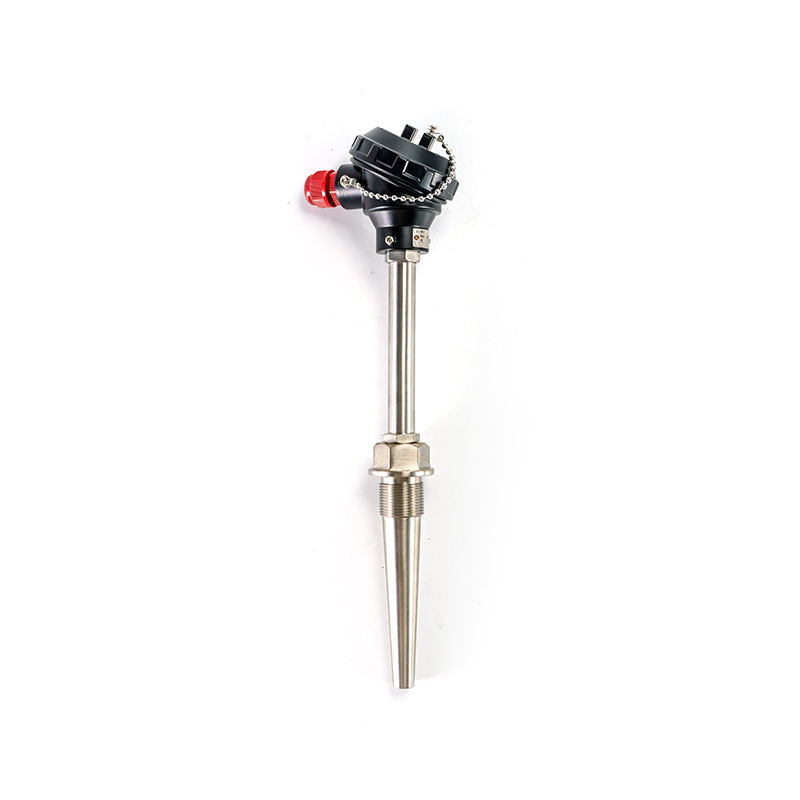 BRT montażu
Zwykle używa się go z przyrządem wyświetlającym, przyrządem rejestrującym, komputerem i innymi ur...
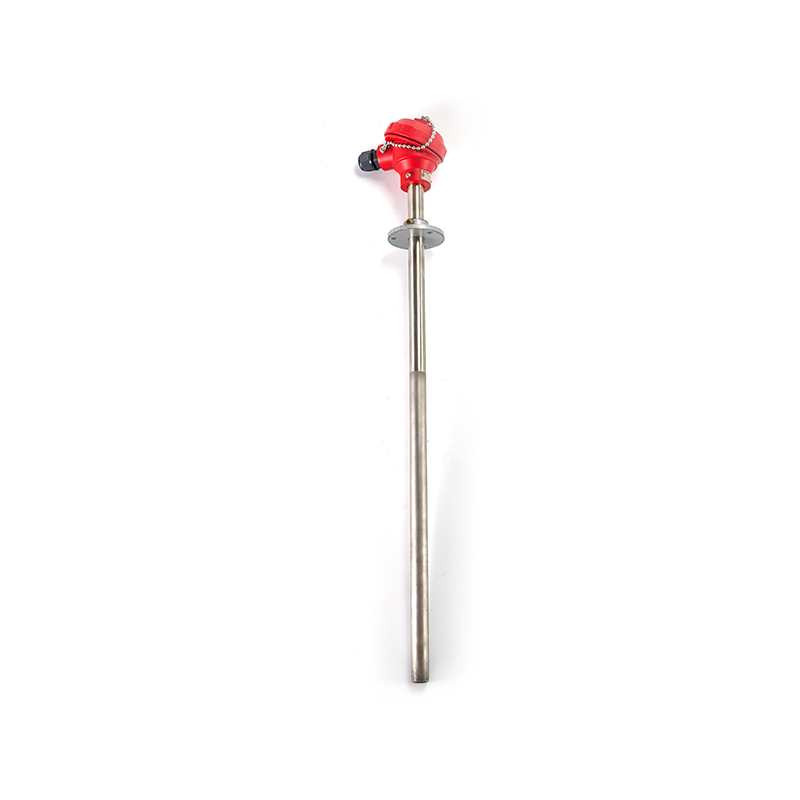 Odporny na ścieranie czujnik RTD
Technologia farb chroniących przed zużyciem, żeliwo o wysokiej zawartości chromu i stop wysokotem...
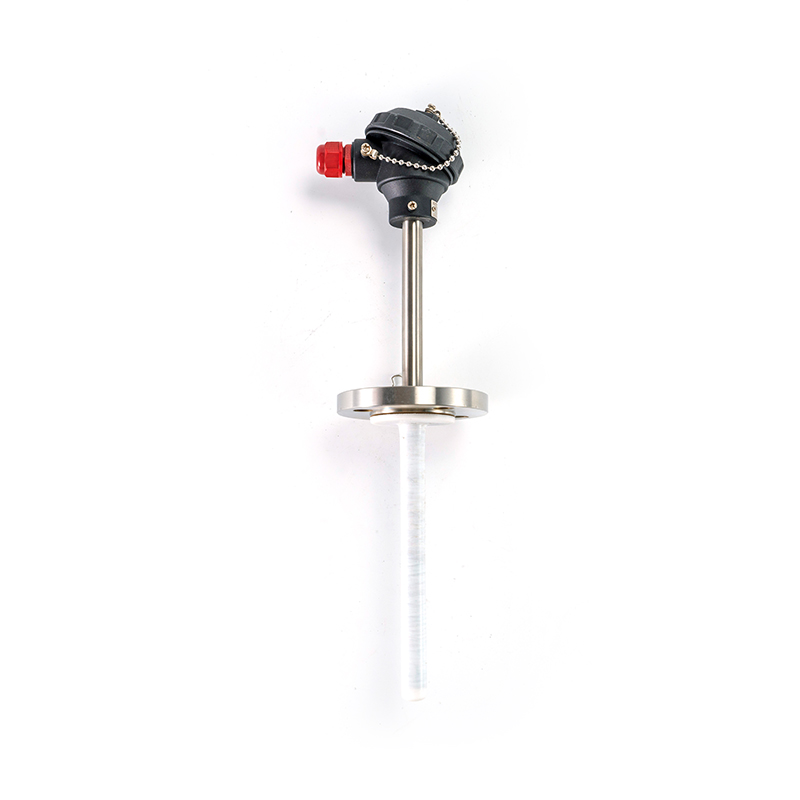 Czujnik antykorozyjny
Możemy dostarczyć wszelkiego rodzaju specjalne i ogólne materiały odporne na korozję w zależności...
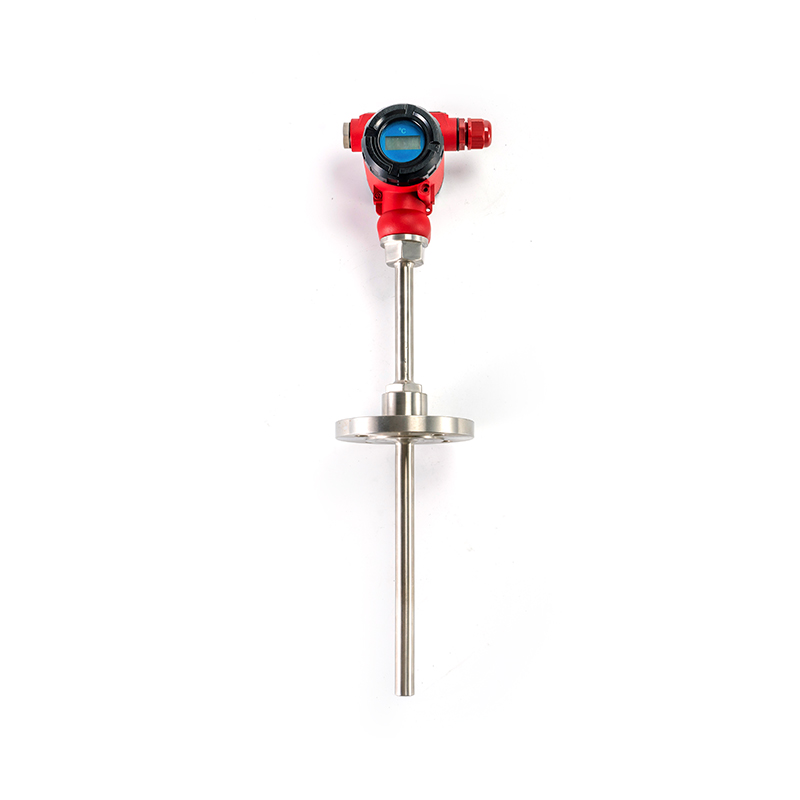 Znajdź wyświetlacz RTD
Przyjmując różne głowice wyświetlacza, czujnik temperatury może uzyskać wyświetlanie lokalizacji ...
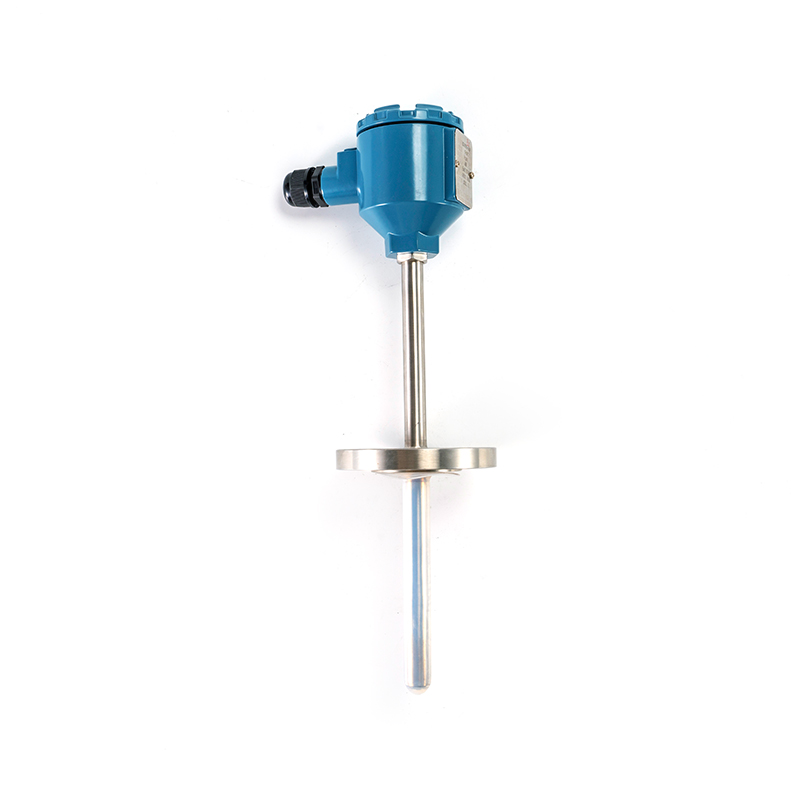 Czujnik RTD w wykonaniu przeciwwybuchowym
Przeciwwybuchowe RTD zwykle i przyrządy wyświetlające, oprzyrządowanie rejestrujące, obliczenia e...
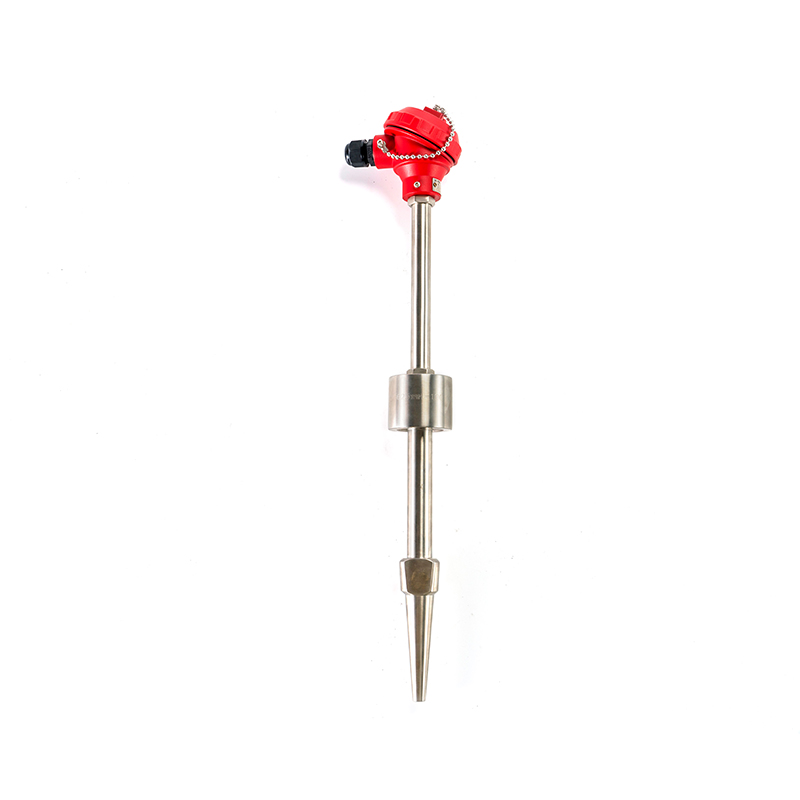 BRT dla elektrowni
Ta seria produktów w pełni uwzględnia specjalne potrzeby użytkownika elektrowni, wykorzystuje pop...
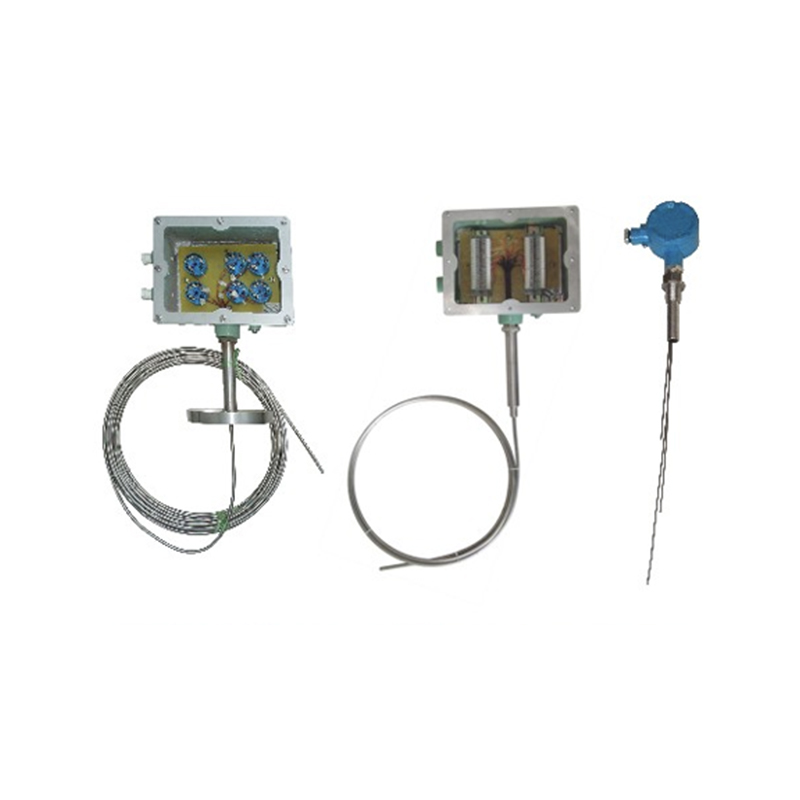 Wielopunktowy czujnik RTD w wykonaniu przeciwwybuchowym
Wielopunktowy RTD przeciwwybuchowy to przemysłowy czujnik temperatury, który może mierzyć tempera...
1. Definicja:
Przyrządy do pomiaru temperatury to urządzenia automatyki przemysłowej służące do wykrywania, wyświetlania, kontrolowania i rejestracji parametrów temperatury. Wykorzystują przede wszystkim elementy czujnikowe, takie jak termopary, termistory i czujniki podczerwieni, do przekształcania sygnałów temperatury na sygnały elektryczne lub cyfrowe, umożliwiając pomiar, transmisję, regulację, funkcje alarmowe i zdalną komunikację. Przyrządy te służą jako podstawowy sprzęt do wykrywania i kontroli w produkcji przemysłowej, obsłudze sprzętu i monitorowaniu środowiska.
2. Główne cechy:
3. Obowiązujące branże:
Metalurgia i stal: monitorowanie temperatury w wielkich piecach, konwertorach, piecach grzewczych, piecach do wyżarzania, procesach wytapiania i obróbki cieplnej.
Produkcja mechaniczna: odlewanie, kucie, spawanie, hartowanie, wzrost temperatury łożysk i silników oraz pomiar temperatury układów sprężarek powietrza.
Założona w
Zajmują obszar
Doświadczeni pracownicy
Powierzchnia zabudowy
W linii obróbki cieplnej, w której co sześć tygodni wymieniano rury ochronne, nie występowały problemy z termoparą. Miał problem z ceramiką. Elementy wróciły z eksploatacji czyste i nieuszkodzone, jednak rurki pękły, odpryskiwały się lub wyginały, a powstały dryf należał do...

Pierwszą oznaką tego, że coś jest nie tak z cienkowarstwowym czujnikiem RTD, rzadko jest dramatyczna awaria. Jest to powolna niezgodność z sąsiednim czujnikiem, odczyt pełzający podczas cyklu nagrzewania lub trend wsadowy, który nie pasuje już do receptury. W jednym przypad...
Przetwórca produktów mleczarskich we wschodnich Chinach przez trzy tygodnie szukał usterki pasteryzatora, która okazała się być przyczyną jednego skrzyżowanego przedłużacza termopary w skrzynce przyłączeniowej. Protokolant cały czas zapisywał wiarygodne liczby i właśnie dla...
Linia obróbki cieplnej pracująca w temperaturze 900 stopni Celsjusza zwykle zużywa termoparę typu K w ciągu ośmiu do czternastu miesięcy. Ta sama sonda umieszczona w obiegu czystej wody w temperaturze 90 stopni Celsjusza często przeżywa osiem lat lub dłużej. Nic w tych dwóc...
Ta kategoria obejmuje czujniki, przetworniki i wyświetlacze używane do pomiaru temperatury procesowej w zastosowaniach przemysłowych, laboratoryjnych i edukacyjnych. Przyrządy do pomiaru temperatury do tej grupy należą czujniki kontaktowe, takie jak termopary i rezystancyjne czujniki temperatury, bezdotykowe urządzenia na podczerwień, mechaniczne wskaźniki bimetaliczne oraz nadajniki i cyfrowe wyświetlacze, które zamieniają sygnał czujnika na liczbę, którą można odczytać lub wysłać w inne miejsce. Każde urządzenie wykonuje tę samą podstawową pracę, zamieniając stan temperatury na odczyt elektryczny lub mechaniczny, ale każde jest zbudowane inaczej i dostosowane do innego zestawu warunków procesowych.
Wybór pomiędzy tymi przyrządami zwykle sprowadza się do dopasowania urządzenia do zakresu temperatur roboczych, środowiska fizycznego oraz tego, jak dokładna i szybka musi być pętla sterowania. W poniższych sekcjach omówiono typowe typy, kluczowe funkcje, typowe branże, sposób działania każdego urządzenia, wskazówki dotyczące wyboru, porównania wydajności i wskazówki dotyczące konserwacji dla tej kategorii, wraz z odpowiedziami na często zadawane pytania.
Ta kategoria obejmuje sprzęt do wykrywania, transmisji i wyświetlania używany do monitorowania temperatury procesu w szerokim zakresie zastosowań przemysłowych.
Większość sprzętu znajdującego się w tej kategorii stanowi pięć typów urządzeń. Każdy z nich opiera się na innej fizycznej zasadzie pomiaru, dlatego też szybkość reakcji, trwałość mechaniczna i typowe umiejscowienie różnią się znacznie w zależności od typu.
(1) TermoparyDwa różne metalowe druty połączone na końcu wytwarzają małe napięcie, które zmienia się wraz z temperaturą, zjawisko znane jako efekt Seebecka. Para przewodów zwykle znajduje się wewnątrz uszczelnionej metalowej osłony wypełnionej izolacją mineralną w celu ochrony. Termopary są powszechnym wyborem do monitorowania pieców, kotłów i reaktorów, gdzie liczy się zarówno szeroki zakres temperatur, jak i odporność na naprężenia mechaniczne. |
(2) Rezystancyjne czujniki temperatury (BRT)Element metalowy, zwykle platyna, zmienia swoją rezystancję elektryczną w przewidywalny sposób wraz ze zmianami temperatury, a obwód pomiarowy zamienia tę zmianę rezystancji na odczyt temperatury. Czujniki BRT wybiera się tam, gdzie odczyt musi pozostać stały przez długi okres użytkowania, np. monitorowanie rurociągów i zbiorników na liniach przetwórstwa chemicznego i spożywczego. |
(3) Bimetaliczne przyrządy do pomiaru temperaturyDwa metalowe paski, które rozszerzają się z różną szybkością, są ze sobą połączone, więc zmiana temperatury powoduje wygięcie paska i przesuwanie wskazówki po tarczy. Przyrządy te umożliwiają prosty, lokalny odczyt w punkcie procesu, bez konieczności stosowania zewnętrznego zasilania lub wyświetlacza elektronicznego. |
(4) Przyrządy do pomiaru temperatury na podczerwień (bezdotykowe).Urządzenia te wychwytują promieniowanie podczerwone, które powierzchnia naturalnie wydziela, i przekształcają je na odczyt temperatury, nie dotykając nawet celu. Instrumenty na podczerwień są używane tam, gdzie dotknięcie powierzchni jest niepraktyczne, np. poruszającego się sprzętu, stopionego materiału lub powierzchni, której sonda nie powinna naruszać. |
(5) Przetworniki temperatury i cyfrowe przyrządy wyświetlającePrzetwornik pobiera surowy sygnał z termopary lub czujnika BRT i przekształca go na znormalizowany sygnał wyjściowy, którego może użyć system sterowania, podczas gdy cyfrowy wyświetlacz pokazuje lokalnie odczyt w postaci liczby. Razem dostarczają one dane z czujników terenowych do scentralizowanego systemu monitorowania lub automatyki lub po prostu przekazują operatorowi czytelny numer bezpośrednio w punkcie pomiarowym. |
Ponieważ każdy z tych pięciu typów opiera się na innej zasadzie fizycznej, zwykle nie można ich po prostu zamienić w tym samym punkcie pomiarowym. Na przykład pętli sterującej zbudowanej wokół wejścia termopary zazwyczaj nie można przełączyć na czujnik BRT bez zmiany powiązanego z nią przetwornika lub karty wejściowej.
Termopary, rezystancyjne czujniki temperatury, przyrządy bimetaliczne, przyrządy na podczerwień i przetworniki mierzą temperaturę w oparciu o inną zasadę fizyczną, która kształtuje miejsce, w którym dany typ jest zwykle instalowany.
Poza konkretną zasadą wykrywania stosowaną w urządzeniu, kupujący przyglądając się przyrządom do pomiaru temperatury zazwyczaj sprawdzają wspólny zestaw cech wydajności i konstrukcji, które określają, jak dobrze przyrząd wytrzyma na rzeczywistej linii produkcyjnej. Cechy te obejmują zakres pomiarowy, klasę dokładności, trwałość mechaniczną, odporność na trudne warunki środowiskowe, zgodność sygnału z istniejącymi systemami sterowania oraz wszelkie dodatkowe funkcje wbudowane w przyrząd poza podstawowym odczytem. Patrzenie na te czynniki łącznie, a nie na pojedynczą specyfikację, daje wyraźniejszy obraz tego, jak instrument będzie działał po zainstalowaniu. Poniższa lista obejmuje główne cechy najczęściej porównywane w przyrządach do pomiaru temperatury w tej kategorii.
Podsumowując, cechy te wyjaśniają, dlaczego przyrządy do pomiaru temperatury są traktowane jako konfigurowalna platforma, w której element pomiarowy, klasa dokładności, sygnał wyjściowy i metoda instalacji są dopasowywane wspólnie do konkretnego punktu pomiarowego.
Ponieważ element czujnikowy, klasę dokładności i sygnał wyjściowy w tej kategorii można łączyć na wiele sposobów, przyrządy do pomiaru temperatury są przeznaczone do szerokiego zakresu branż, a nie do jednego wąskiego zastosowania. Cechą wspólną tych sektorów jest potrzeba niezawodnego wskazywania, kontroli lub rejestrowania temperatury w określonym punkcie linii technologicznej, piecu lub elemencie urządzenia obrotowego, często narażonego na wibracje, narażenie na korozję lub wąskie tolerancje procesu. W poniższej tabeli wymieniono kilka reprezentatywnych sektorów wraz z typowymi punktami monitorowania, w których powszechnie instaluje się termopary, czujniki BRT, przyrządy bimetaliczne, przyrządy na podczerwień lub przetworniki.
| Sektor Przemysłu | Typowe punkty monitorowania |
|---|---|
| Petrochemiczny | Reaktory, wieże destylacyjne, rurociągi, zbiorniki magazynowe i jednostki rafinacyjne |
| Energia elektryczna i energia | Kotły, turbiny parowe, generatory, wymienniki ciepła, transformatory, kable i nowy sprzęt energetyczny |
| Metalurgia i stal | Wielkie piece, konwertory, piece grzewcze, piece do wyżarzania, procesy wytapiania i obróbki cieplnej |
| Produkcja mechaniczna | Odlewanie, kucie, spawanie, hartowanie, wzrost temperatury łożysk i silnika oraz systemy sprężarek powietrza |
| Materiały budowlane | Piece cementowe, piece do topienia szkła, piece ceramiczne oraz produkcja cegieł, płytek i materiałów ogniotrwałych |
| Żywności i Farmaceutyki | Sterylizacja, fermentacja, prażenie, magazynowanie w łańcuchu chłodniczym, reaktory farmaceutyczne i monitorowanie pomieszczeń czystych |
Xinguo Group Co., Ltd. opracowuje i dostarcza oprzyrządowanie do pomiaru temperatury, ciśnienia, poziomu i przepływu, które obsługuje kilka z tych sektorów, odzwierciedlając szersze podejście inżynieryjne, w którym przyrządy do pomiaru temperatury są brane pod uwagę wraz z powiązanym oprzyrządowaniem procesowym, a nie jako izolowany komponent.
Poniższa tabela porównuje typowe środowiska aplikacji z typem przyrządu najczęściej wybieranym dla tego środowiska. Traktuj to jako ogólny punkt wyjścia, a nie stałą regułę, ponieważ rzeczywisty proces może obejmować więcej niż jeden z tych czynników jednocześnie.
| Środowisko aplikacji | Często wybierany instrument |
|---|---|
| Monitorowanie pieca wysokotemperaturowego lub pieca | Termopara, konstrukcja osłonięta |
| Długoterminowe, stabilne monitorowanie w czystym rurociągu | Rezystancyjny czujnik temperatury (RTD) |
| Lokalny odczyt punktu bez zasilania | Bimetaliczny przyrząd do pomiaru temperatury |
| Powierzchnia ruchoma, niebezpieczna lub niedostępna | Urządzenie do pomiaru temperatury na podczerwień |
| Integracja z zautomatyzowanym systemem sterowania | Przetwornik temperatury z wyświetlaczem cyfrowym |
Dopasowanie zakresu roboczego, szybkości reakcji, wymagań dotyczących styku i środowiska mechanicznego do konstrukcji przyrządu jest bardziej niezawodne niż wybór wyłącznie na podstawie etykiety branżowej.
Czas reakcji to szybkość, z jaką odczyt przyrządu dopasowuje się do rzeczywistej zmiany temperatury procesu. Czas reakcji różni się znacznie w przypadku czterech podstawowych technologii wykrywania objętych tą kategorią. Różnica ta wynika głównie z masy fizycznej i konstrukcji wokół elementu czujnikowego, a nie z podłączonej do niego elektroniki. Cienka termopara lub bezdotykowe urządzenie na podczerwień zazwyczaj reaguje szybciej niż większy element oporowy lub mechaniczny mechanizm pokrętła. Poniższy wykres przedstawia typowy czas reakcji w sekundach dla termopary, czujnika RTD, przyrządu bimetalicznego i przyrządu na podczerwień, w oparciu o ogólne dane referencyjne inżynieryjne dla każdego typu konstrukcji. Warto przejrzeć to porównanie przed wyborem przyrządu do procesu o szybkich cyklach, gdzie opóźnienie bezpośrednio wpływa na dokładność sterowania.
Wykres pokazuje, który z czterech przyrządów na podczerwień reaguje najszybciej, co odpowiada jego bezkontaktowej zasadzie pomiaru, ponieważ nie ma fizycznej masy, którą można by ogrzać lub ochłodzić przed zmianą odczytu. Następna w kolejności jest termopara, wspomagana przez cienką metalową osłonę i małą wewnętrzną masę termiczną wokół złącza pomiarowego. W tym porównaniu czujnik RTD reaguje zauważalnie wolniej niż termopara, głównie dlatego, że element oporowy i jego osłona ochronna zwykle przenoszą większą masę termiczną, a limity samonagrzewania w obwodzie pomiarowym również ograniczają szybkość aktualizacji odczytu. Instrument bimetaliczny jest najwolniejszym z czterech, co pasuje do jego konstrukcji mechanicznej, ponieważ połączony metalowy pasek musi fizycznie się rozszerzać i przesuwać mechanizm wskaźnikowy, a nie po prostu zmieniać sygnał elektryczny. Nie sprawia to, że instrument bimetaliczny jest ogólnie złym wyborem, ponieważ wiele lokalnych punktów sygnalizacyjnych nie wymaga szybkiej reakcji i zamiast tego czerpie więcej korzyści z prostej, samodzielnej konstrukcji, która nie wymaga zewnętrznego zasilania. Proces charakteryzujący się szybkimi wahaniami temperatury, taki jak linia wytłaczania lub szybka reakcja wsadowa, na ogół korzysta z szybszej reakcji termopary lub przyrządu na podczerwień w połączeniu z dobrze dostrojoną pętlą sterowania. Proces o powolnym, stałym zachowaniu termicznym, taki jak duży zbiornik magazynujący, zwykle akceptuje wolniejszą reakcję czujnika RTD lub manometru bimetalicznego bez żadnego rzeczywistego wpływu na wydajność sterowania. Czas reakcji zależy również od otaczającego medium, ponieważ czujnik w przepływającej cieczy zazwyczaj reaguje szybciej niż ten sam czujnik umieszczony w nieruchomym powietrzu. Ponieważ liczby te są raczej ogólnymi wartościami referencyjnymi niż danymi zmierzonymi dla konkretnego produktu, inżynierowie pracujący nad krytycznymi czasowo pętlami sterowania powinni potwierdzić u dostawcy przyrządów rzeczywistą charakterystykę reakcji dla dokładnie określonej konstrukcji. W praktyce wiele zakładów wykorzystuje więcej niż jeden typ przyrządu w jednym obszarze procesu, umieszczając szybsze czujniki w punktach krytycznych dla sterowania i wolniejsze, prostsze przyrządy, w przypadku których wystarczy lokalne wskazanie.
Bezkontaktowe konstrukcje termopar na podczerwień i cienkościenne zwykle reagują szybciej niż konstrukcje RTD i bimetaliczne, które przenoszą więcej masy termicznej lub mechanicznej wokół elementu czujnikowego.
Stabilność kalibracji to stopień, w jakim odczyt przyrządu odpowiada rzeczywistej temperaturze procesu po miesiącach ciągłej pracy. Jest to cecha odrębna od szybkości reakcji i dokładności pierwszego dnia. Niektóre konstrukcje zachowują swoją pierwotną kalibrację z biegiem czasu lepiej niż inne, głównie dlatego, że każdy element czujnikowy starzeje się inaczej pod wpływem powtarzających się cykli termicznych. Ma to znaczenie przy planowaniu konserwacji, ponieważ urządzenie, które dryfuje szybciej, zazwyczaj wymaga częstszego sprawdzania względem punktu odniesienia. Poniższy wykres liniowy przedstawia ilustrujący trend dryfu, wyrażony w względnych wartościach procentowych, w ciągu dwunastu miesięcy ciągłej pracy dla tych samych czterech typów instrumentów omówionych powyżej. Widzenie tego ogólnego wzorca pomaga zespołowi konserwacyjnemu zaplanować okresy weryfikacji zamiast stosowania tego samego harmonogramu dla każdego typu przyrządu.
Linia RTD pozostaje najbliżej osi poziomej przez pełne dwanaście miesięcy, co odzwierciedla ogólnie dużą długoterminową stabilność platynowego elementu oporowego, ponieważ jego zależność rezystancji od temperatury ma tendencję do utrzymywania się na stałym poziomie w powtarzających się cyklach termicznych. Linia termopary wykazuje umiarkowany, dość stały dryft w górę, co jest uznaną cechą drutu termopary z metalu nieszlachetnego, ponieważ stop na złączu pomiarowym może przesuwać się stopniowo pod wpływem długotrwałej ekspozycji na wysoką temperaturę. Linia podczerwieni przez większą część okresu znajduje się pomiędzy liniami czujnika RTD i termopary, wykazując dość niewielki dryf, który częściej jest powiązany ze stopniowymi zmianami w ścieżce optycznej, takimi jak zanieczyszczenie soczewki, niż z samymi elektronicznymi elementami detekcyjnymi. Linia bimetaliczna wykazuje najbardziej stromy trend wzrostowy ze wszystkich czterech, co pasuje do jej konstrukcji mechanicznej, ponieważ powtarzające się rozszerzanie i kurczenie łączonego metalowego paska może z czasem stopniowo wpływać na napięcie sprężyny i ustawienie wskazówki. Żadna z tych czterech linii nie pokazuje nagłego skoku, czego można się spodziewać, ponieważ dryf kalibracji w przyrządach pracujących w sposób ciągły jest zazwyczaj procesem stopniowym, a nie nagłą awarią. Ten ogólny wzorzec sugeruje, że punkty pomiarowe oparte na czujnikach RTD mogą często trwać dłużej pomiędzy kontrolami weryfikacyjnymi niż w przypadku mierników bimetalicznych, chociaż każdy zakład powinien opierać swój własny harmonogram weryfikacji na rzeczywistej tolerancji procesu, a nie na ogólnym wykresie. W przypadku instrumentów na podczerwień utrzymywanie soczewki lub okna optycznego w czystości ma bezpośredni wpływ na to, jak wiernie pokazany tutaj trend dryfu jest przestrzegany w praktyce. W przypadku termopar stosowanych w strefach pieców wysokotemperaturowych dryft może przyspieszyć w stopniu większym niż pokazano tutaj, jeśli przyrząd pracuje stale w pobliżu górnej części zakresu znamionowego. Ponieważ ten wykres pokazuje raczej ilustracyjne wartości względne niż dane zmierzone dla konkretnej linii produktów, należy go traktować jako ogólne odniesienie do planowania, a nie gwarantowaną krzywą dryfu dla dowolnego pojedynczego instrumentu. Zespoły konserwacyjne zazwyczaj łączą ten rodzaj ogólnego wzorca z okresowymi kontrolami krzyżowymi w stosunku do drugorzędnego punktu odniesienia, aby wychwycić dryf, zanim wpłynie on na jakość produktu lub kontrolę procesu.
Czujniki RTD generalnie wykazują największą długoterminową stabilność kalibracji spośród czterech typów przyrządów, podczas gdy mechaniczne przyrządy bimetaliczne mają tendencję do większego dryftu podczas długotrwałej ciągłej pracy.
Tolerancja dokładności określa, jak bardzo odczyt może zazwyczaj odbiegać od rzeczywistej temperatury w normalnych warunkach pracy i jest powszechnie podawana jako wartość procentowa w ogólnych materiałach referencyjnych branżowych. Mniejsza tolerancja oznacza węższy i dokładniejszy odczyt, a większa oznacza szerszy akceptowalny margines. Jest to cecha odrębna od szybkości reakcji i dryftu kalibracyjnego, choć przy wyborze instrumentu do wymagającego punktu pomiarowego często uwzględnia się wszystkie trzy razem. Poniższy wykres kolumnowy porównuje typową tolerancję dokładności jako procent odczytu dla tych samych czterech typów instrumentów omówionych wcześniej. Porównanie to ma charakter ogólnych informacji referencyjnych, a nie certyfikowanej specyfikacji konkretnego produktu.
Kolumna RTD jest najkrótsza z czterech, co odzwierciedla wąską tolerancję powszechnie związaną z dobrze dobranym platynowym elementem oporowym i obwodem pomiarowym. Kolumna termopary jest zauważalnie wyższa, co odpowiada szerszej tolerancji typowej dla drutu termopary z metalu nieszlachetnego w porównaniu z elementem oporowym, chociaż ta szersza tolerancja jest ogólnie akceptowana w zamian za szerszy zakres temperatur termopary i trwałość mechaniczną. Kolumna podczerwieni znajduje się blisko kolumny termopary, ponieważ dokładność bezdotykowa w dużym stopniu zależy od prawidłowego dopasowania ustawienia emisyjności do powierzchni docelowej, a niedopasowanie jest częstym źródłem dodatkowego błędu odczytu wykraczającego poza podstawową tolerancję przyrządu. Kolumna bimetaliczna jest najwyższa na wykresie, co odzwierciedla stosunkowo szerszą tolerancję typową dla mechanicznego ruchu tarczy w porównaniu z elektronicznym elementem czujnikowym. Szersza tolerancja nie oznacza automatycznie, że przyrząd jest nieodpowiedni, ponieważ wiele lokalnych wskazań i ogólnych punktów monitorowania nie potrzebuje węższej tolerancji, jaką oferuje RTD. Wybór przyrządu wyłącznie na podstawie tolerancji, bez rozważenia szybkości reakcji i wytrzymałości mechanicznej, może prowadzić do niedopasowania czujnika do rzeczywistych potrzeb procesu. W przypadku punktów pomiarowych zasilających ściśle kontrolowany proces, taki jak reakcja chemiczna z wąskimi granicami temperatur, węższą tolerancję czujnika RTD często porównuje się z jego wolniejszym czasem reakcji z rozdziału 6. W przypadku ogólnych punktów pomiarowych, takich jak zbiornik magazynujący lub linia użyteczności publicznej, często akceptowalna jest szersza tolerancja termopary lub przyrządu bimetalicznego, biorąc pod uwagę szerszy zakres lub prostszą instalację, jaką oferuje każdy z nich. Ponieważ wartości tolerancji dokładności różnią się w zależności od konkretnego projektu produktu i procesu produkcyjnego, warto potwierdzić dokładną klasę tolerancji u dostawcy przyrządu, ilekroć punkt pomiarowy ma określone wymagania dotyczące dokładności. Połączenie tego porównania tolerancji z danymi dotyczącymi czasu reakcji i stabilności kalibracji z poprzednich dwóch sekcji daje pełniejszy obraz niż jakikolwiek pojedynczy wykres.
Czujniki RTD zazwyczaj oferują najwęższą tolerancję dokładności spośród czterech typów przyrządów, podczas gdy termopary, przyrządy na podczerwień i manometry bimetaliczne akceptują szerszą tolerancję w zamian za szerszy zakres lub prostszą instalację.
Poniższa tabela podsumowuje cztery podstawowe typy przyrządów w czterech praktycznych specyfikacjach omówionych wcześniej, dając zwarty punkt odniesienia do porównywania ofert lub planowania punktu pomiarowego.
| Specyfikacja | Termopara | RTD | Bimetaliczny | Podczerwień |
|---|---|---|---|---|
| Wymagania dotyczące kontaktu | Kontakt | Kontakt | Kontakt | Bezkontaktowy |
| Typowy zakres temperatur | Najszerszy | Umiarkowane | Węższy | Umiarkowane |
| Wspólny sygnał wyjściowy | Sygnał miliwoltowy | Sygnał rezystancji | Tarcza mechaniczna | Sygnał elektroniczny |
| Typowa instalacja | Osłona termometryczna lub spawanie bezpośrednie | Osłona termometryczna | Gwintowany trzpień | Uchwyt stały lub ręczny |
Poniższy wykres radarowy przedstawia w jednym widoku pięć wymiarów: zakres temperatur, szybkość reakcji, długoterminową stabilność, trwałość mechaniczną i prostotę konserwacji, każdy oceniany w względnej skali od jednego do pięciu. Tego rodzaju porównanie oparte na kształcie jest przydatne właśnie dlatego, że żaden pojedynczy typ instrumentu nie uzyskuje najwyższych wyników we wszystkich wymiarach jednocześnie. Czytanie ogólnego zarysu każdego kształtu zazwyczaj mówi więcej o praktycznym dopasowaniu urządzenia niż patrzenie na pojedynczą oś. Na przykład projekt, który dobrze radzi sobie w zakresie temperatur, zwykle rezygnuje z szybkości reakcji lub prostoty konserwacji i ten schemat powtarza się w przypadku wielu rodzajów instrumentów inżynieryjnych. Wykres ma wspierać proces selekcji z Sekcji 5, a nie go zastępować.
The termopara Kształt rozciąga się najdalej wzdłuż osi zakresu temperatur, co jest zgodne z jego powszechnym zastosowaniem w piecach wysokotemperaturowych i monitorowaniu pieców z Sekcji 2. Kształt czujnika RTD sięga najdalej wzdłuż osi długoterminowej stabilności, pasując do wzorca dryftu kalibracyjnego z Sekcji 7, chociaż zauważalnie zmniejsza szybkość reakcji z powodów wyjaśnionych w Sekcji 6. Kształt bimetaliczny jest wyraźnie najsilniejszy pod względem trwałości mechanicznej i łatwości konserwacji, ponieważ samodzielny ruch mechaniczny nie zawiera podzespołów elektronicznych, które mogłyby ulec uszkodzeniu i ogólnie toleruje w trudniejszym środowisku fizycznym niż czujnik elektroniczny. Kształt podczerwieni wyróżnia się na osi szybkości reakcji, zgodnie z zasadą bezdotykową, zachowując jednocześnie bardziej umiarkowany zakres temperatur i długoterminową stabilność w porównaniu z termoparą i czujnikiem RTD. Żaden z czterech kształtów nie prowadzi jednocześnie na wszystkich osiach, co jest raczej oczekiwanym rezultatem niż wadą charakterystyczną dla któregokolwiek projektu, ponieważ ulepszenie jednej właściwości, na przykład dodanie cięższego ruchu mechanicznego w celu zwiększenia trwałości, zazwyczaj kosztuje coś w innej właściwości, takiej jak szybkość reakcji. Patrząc na wszystkie cztery kształty razem, łatwiej jest zauważyć, że te cztery typy instrumentów uzupełniają się nawzajem, a nie konkurują bezpośrednio w tych samych zastosowaniach. W zakładzie posiadającym kilka różnych punktów pomiarowych często stosuje się więcej niż jeden typ przyrządu w całym obiekcie, umieszczając każdy typ tam, gdzie jego szczególna siła odpowiada konkretnym wymaganiom w tym punkcie. Dla kupującego współpracującego z producentem lub dostawcą to porównanie radarowe może służyć jako punkt odniesienia przed przejściem do bardziej szczegółowych czynników wyboru opisanych w sekcji 5. Ponieważ punktacja ma charakter poglądowy, a nie zmierzone dane laboratoryjne, zespoły o rygorystycznych wymaganiach dotyczących wydajności powinny poprosić o szczegółowe dane techniczne dotyczące dokładnej konfiguracji produktu rozważanej. Czytając łącznie z Tabelą 2 powyżej, wykres ten ma na celu pomóc w bardziej świadomej rozmowie z dostawcą przyrządu, a nie służyć jako osobna ostateczna specyfikacja.
Każdy z czterech podstawowych typów instrumentów jest najsilniejszy w innym wymiarze praktycznym, więc dopasowanie ogólnego kształtu do rzeczywistego priorytetu procesu jest bardziej przydatne niż szukanie pojedynczego instrumentu, który prowadzi na każdej osi.
Niewielki zestaw spójnych praktyk zapewnia niezawodne, długoterminowe działanie wszystkich czterech typów instrumentów opisanych w tym artykule. Poniższe kroki są zgodne z ogólną kolejnością stosowaną przez wiele zespołów konserwacyjnych podczas rutynowych przeglądów i zaplanowanych okien serwisowych.
1
Potwierdź prawidłową głębokość i orientację instalacji każdego czujnika, zanim proces zostanie przywrócony do trybu online. 2
Okresowo sprawdzaj powłokę lub powierzchnię obudowy pod kątem zużycia, korozji lub uszkodzeń fizycznych. 3
Sprawdzaj połączenia elektryczne i rezystancję izolacji czujników stykowych w zaplanowanych odstępach czasu. 4
Oczyść soczewkę lub ścieżkę optyczną przyrządów na podczerwień, aby ograniczyć dryft odczytu spowodowany zanieczyszczeniem powierzchni. 5
Podczas rutynowych kontroli sprawdzaj ruch pokrętła i reakcję wskazówki na instrumentach bimetalicznych. 6
Sprawdzaj odczyty czujników względem referencyjnego punktu pomiarowego podczas planowanych okresów konserwacji.
Konsekwentne wykonywanie tych kroków, a nie tylko wtedy, gdy odczyt jest nieprawidłowy, pomaga roślinie wychwycić powoli rozwijający się problem, taki jak stopniowe zużycie osłony lub zanieczyszczenie soczewki, zanim wpłynie to na jakość produktu lub kontrolę procesu. Prowadzenie dziennika konserwacji każdego punktu pomiarowego ułatwia także dostrzeżenie powtarzającego się wzorca, takiego jak lokalizacja czujnika, która stale dryfuje szybciej niż inne w tym samym obszarze procesu.
Konsekwentna kontrola głębokości montażu, stanu osłony, połączeń elektrycznych i kontrole krzyżowe referencyjne zapewniają niezawodne i długotrwałe działanie wszystkich czterech typów przyrządów.
Porównując producentów lub dostawców przyrządów do pomiaru temperatury, kupujący zazwyczaj sprawdzają, czy firma produkuje własne elementy czujnikowe i drut ze stopu we własnym zakresie, czy też montuje przyrządy z komponentów pochodzących z zewnątrz. Dostawca posiadający własną produkcję drutu i stopów jest zazwyczaj lepiej przygotowany do utrzymania spójności parametrów kalibracji w przypadku większego zamówienia, ponieważ materiał bazowy jest kontrolowany od najwcześniejszego etapu produkcji, a nie kupowany od niepowiązanej strony trzeciej.
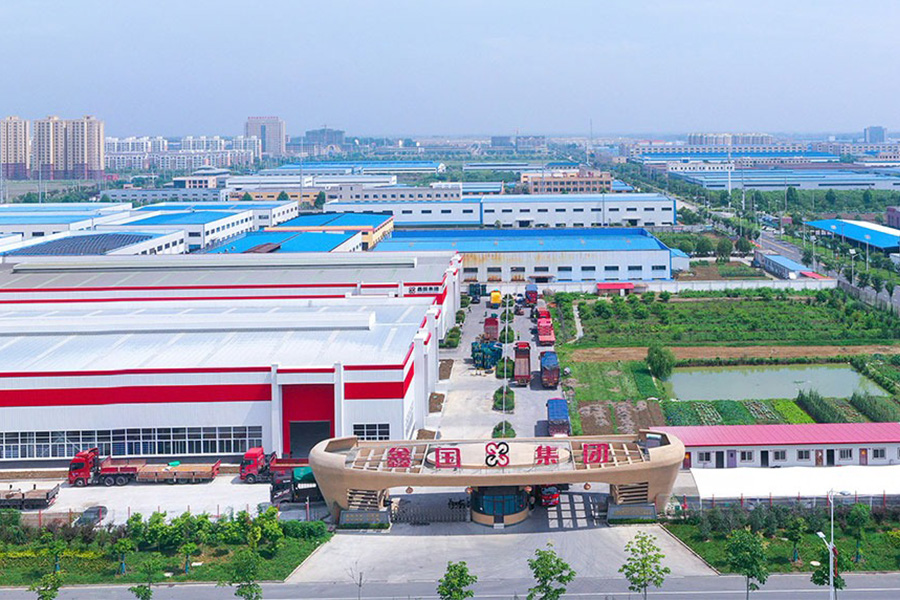
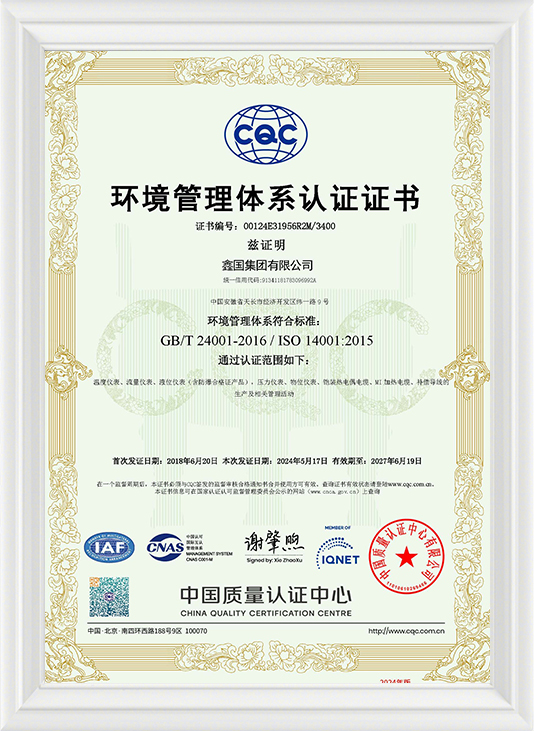
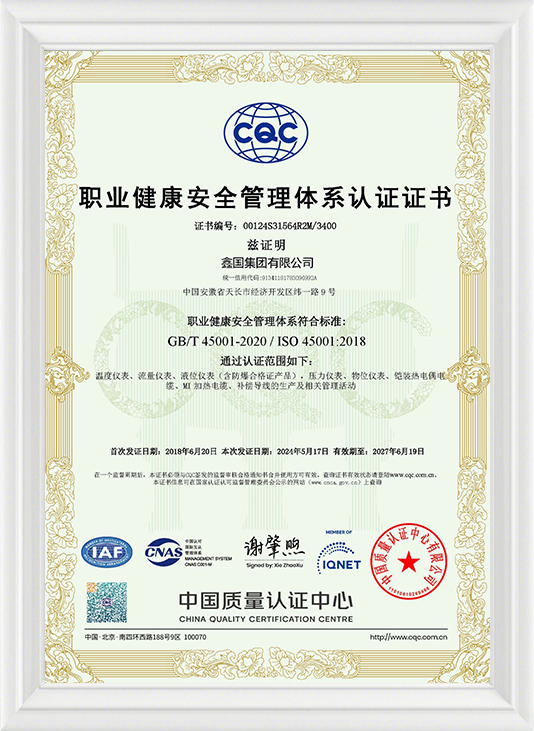
Xinguo Group Co., Ltd. opiera się na tego rodzaju zintegrowanym modelu. Założona w 1997 roku z siedzibą w mieście Tianchang w prowincji Anhui, firma rozrosła się i zatrudnia ponad 300 osób, w tym ponad 50 pracowników zawodowych i technicznych, takich jak starsi inżynierowie, inżynierowie i asystenci inżynierów. Asortyment produktów obejmuje przyrządy do pomiaru temperatury, ciśnienia, poziomu i przepływu, a także cyfrowy sprzęt wyświetlający, różne kable zasilające i sterujące, kable grzejne w izolacji mineralnej, systemy sterowania dystrybucją i automatyką, zawory przyrządowe i sprzęt laboratoryjny, stosowane w sektorach energetycznym, naftowym, chemicznym, metalurgii, materiałów budowlanych, maszynowym, spożywczym, lotniczym i nowych sektorach energii.
W ramach tego zintegrowanego podejścia firma Xinguo Group Co., Ltd. produkuje również precyzyjne materiały stopowe specjalnie do produkcji termopar, a asortyment produktów obejmuje druty ze stopów termopar typu K, N, E, J i T, typy drutów ze stopów kompensacyjnych, takie jak KX, EX, NX, JX, TX, KCA, KCB, NC i SC, stopy grzewcze o wysokiej wytrzymałości, precyzyjne stopy oporowe, drut z czystego niklu, stopy manganu i miedzi oraz Monel stopy stosowane w lotnictwie, przemyśle naftowym, inżynierii chemicznej, produkcji maszyn oraz przemyśle energetycznym.
Dla nabywcy zaopatrującego się w termopary, czujniki RTD, przyrządy bimetaliczne, przyrządy na podczerwień lub przetworniki jako dostawca hurtowy, eksporter lub partner OEM lub ODM, tego rodzaju możliwości dostarczania drutu i stopów na wejściu są praktycznym znakiem stałej jakości produkcji w całym zamówieniu, szczególnie w przypadku punktów pomiarowych, w których liczy się dopasowana kalibracja wielu czujników.
Producent posiadający własne możliwości produkcji drutu i stopów jest na ogół lepiej przygotowany do obsługi zamówień na przyrządy o stałej temperaturze na dużą skalę.
Poniższe pytania dotyczą wspólnych punktów, które pojawiają się podczas porównywania przyrządów do pomiaru temperatury w ramach czterech podstawowych technologii wykrywania opisanych w tym artykule.
P1: Jaka jest główna różnica między termoparą a czujnikiem RTD?Termopara generuje małe napięcie z dwóch różnych metalowych drutów połączonych na złączu, podczas gdy czujnik RTD mierzy przewidywalną zmianę rezystancji elektrycznej w metalowym elemencie. Termometry RTD zazwyczaj zapewniają większą dokładność i lepszą stabilność długoterminową, podczas gdy termopary zazwyczaj pokrywają szerszy zakres temperatur i szybciej reagują. |
P2: Kiedy bezdotykowy przyrząd na podczerwień jest preferowany zamiast czujnika kontaktowego?Instrument na podczerwień jest ogólnie preferowany, gdy bezpośredni kontakt z powierzchnią docelową jest niepraktyczny, na przykład w przypadku ruchomego sprzętu, stopionego materiału lub powierzchni, która nie powinna być zakłócana przez sondę. Prawidłowe ustawienie emisyjności materiału docelowego ma bezpośredni wpływ na dokładność pomiaru. |
P3: Czy bimetaliczne przyrządy do pomiaru temperatury wymagają do działania zasilania elektrycznego?Nie, przyrząd bimetaliczny działa poprzez mechaniczne odchylenie połączonego paska metalu i nie wymaga zewnętrznego źródła zasilania, co jest jednym z powodów, dla których pozostaje powszechny w przypadku lokalnych punktów wskazujących z bezpośrednim odczytem. |
P4: Jaką rolę pełni przetwornik temperatury w systemie pomiarowym?Przetwornik temperatury kondycjonuje i konwertuje surowy sygnał z termopary lub czujnika RTD na znormalizowany sygnał wyjściowy, umożliwiając niezawodne przesyłanie odczytu do systemu sterowania lub cyfrowe wyświetlanie w pewnej odległości od czujnika. |
P5: Czy producent może dostosować przyrządy do pomiaru temperatury do konkretnego procesu?Tak, producent posiadający własne czujniki i możliwości produkcji stopów może zazwyczaj dostosować materiał osłony, długość włożenia, styl złącza i sygnał wyjściowy, aby dopasować je do konkretnego procesu, obsługując zarówno zamówienia hurtowe, jak i konfiguracje OEM lub ODM. |
P6: Jakie wyjścia sygnałowe są powszechnie dostępne do integracji z systemem PLC lub DCS?Typowe, znormalizowane wyjścia obejmują od 4 do 20 mA, RS485, HART, sygnały cyfrowe i styki przekaźników, co umożliwia bezpośrednią integrację przyrządów pomiarowych z istniejącą infrastrukturą automatyki i sterowania. |